5G通讯板焊接连锡问题分析与解决策略
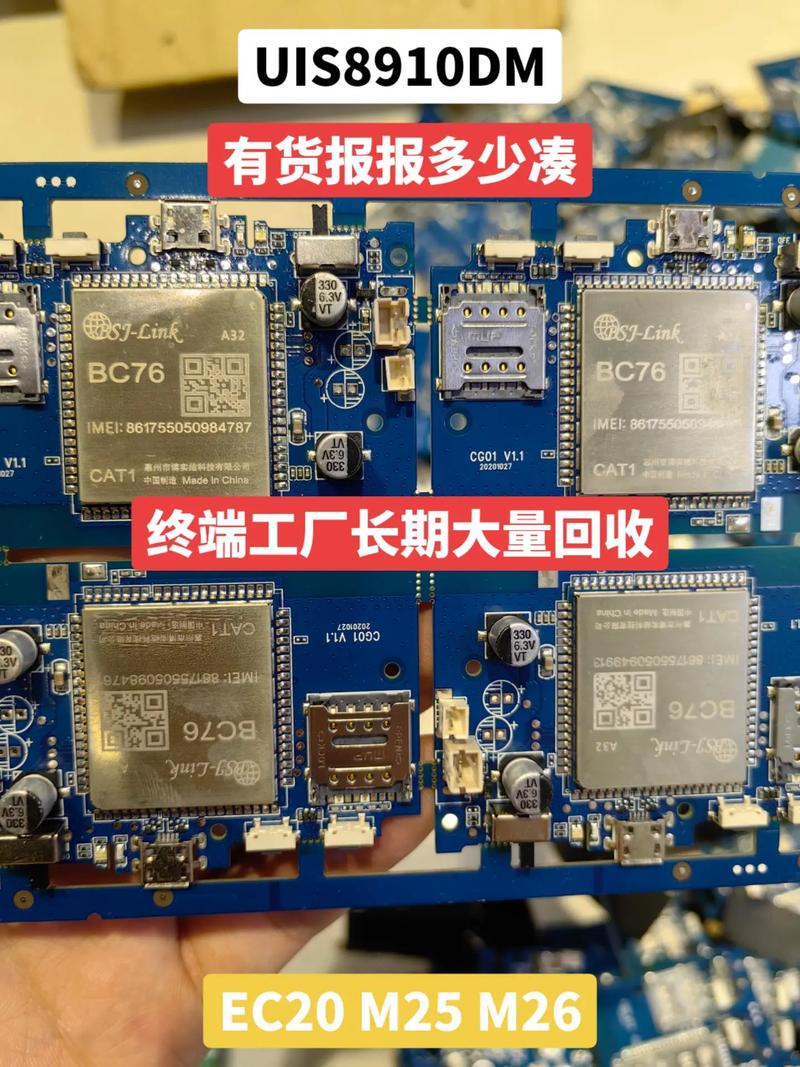
随着5G通讯技术的快速发展,5G通讯板作为核心硬件组件,其制造质量直接关系到通讯设备的性能与可靠性。在实际的SMT(表面贴装技术)焊接过程中,连锡( solder bridging)问题频发,成为困扰众多制造商的工艺难题。连锡不仅会导致电路短路、信号失真,严重时甚至会使整个通讯板报废,严重影响产品性能与生产良率。本文将深入分析5G通讯板焊接连锡的成因,并提出系统的解决策略。
一、连锡问题的成因分析
5G通讯板具有高密度、细间距、多引脚的显著特征,这从根本上增加了连锡的风险。具体成因可归纳为以下几个方面:
- 设计因素:焊盘间距过小、引脚密度过高、阻焊层设计不当(如阻焊开窗过大)等,为焊锡搭接提供了物理条件。
- 材料因素:锡膏活性不足、金属含量偏低、锡膏回温不当或过期使用,导致润湿性差、容易残留。
- 工艺参数:钢网开孔设计不合理(如开孔面积比过小、开孔间距不足)、印刷压力与速度不当造成锡膏塌陷;回流焊温度曲线设置不合理,预热区升温过快、回流区时间过长,导致焊锡过度流动。
- 设备与操作:贴片精度不足导致元件偏移、回流焊炉内气流不稳定、基板翘曲等,均可能诱发连锡。
二、解决连锡问题的系统性策略
针对上述成因,建议从设计、材料、工艺、检测四个维度综合施策:
- 优化PCB设计:适当增加焊盘间距,采用阻焊定义焊盘(SMD)设计,确保阻焊层有效隔离相邻焊盘;对于细间距引脚,可考虑采用焊盘内切或外延设计以优化锡膏释放。
- 严控材料质量:选用高可靠性锡膏,确保锡膏回温时间充足(通常4小时以上),先进先出,避免过期使用;必要时可选用 finer powder(如Type 4或Type 5)锡膏以改善细间距印刷效果。
- 精细化工艺控制:
- 钢网设计:采用激光切割+电抛光工艺,开孔面积比≥0.66,开孔间距适当缩小以减小锡膏量;对于细间距引脚,可采用纳米涂层钢网改善脱模效果。
- 印刷参数:优化刮刀压力(通常5-8kg)、印刷速度(20-40mm/s),确保锡膏 Print 清晰、无塌陷。
- 回流焊曲线:合理设置预热区升温速率(1-3°C/s),均温区时间60-120秒,回流区峰值温度控制在235-245°C,液相以上时间40-60秒,避免焊锡过度流动。
- 强化检测与反馈:采用SPI(锡膏检测)实时监控印刷质量,AOI(自动光学检测)与X-ray检测焊接后连锡缺陷,建立缺陷数据库,持续优化工艺窗口。
三、典型案例与效果验证
某通讯设备制造商在生产5G高频通讯板时,细间距QFN器件连锡不良率高达8%。通过实施上述策略——优化钢网开孔设计(面积比从0.60提升至0.68)、调整回流焊曲线(峰值温度从250°C降至242°C)、改用Type 4锡膏,连锡不良率显著降至0.5%以下,产品直通率提升至98%以上,充分验证了系统性优化方案的有效性。
四、结论
5G通讯板焊接连锡问题是一个多因素耦合的工艺难题,需要从设计源头到生产末端进行全流程管控。通过优化PCB设计、严控材料质量、精细化工艺参数以及强化检测反馈,可以有效抑制连锡缺陷,保障5G通讯设备的性能与可靠性。随着5G通讯板向更高密度、更细间距发展,持续开展工艺创新与智能化管控将是必然趋势。
如若转载,请注明出处:http://www.cqzshdasha.com/product/13.html
更新时间:2026-11-01 04:23:03